قالبگیری شکلات چیست؟ انواع روش، قالب و عیوب رایج
راهنمای عملی قالبگیری شکلات: جایگاه آن در خط تولید، انواع روش، انتخاب قالب، خنکسازی و عیبیابی.
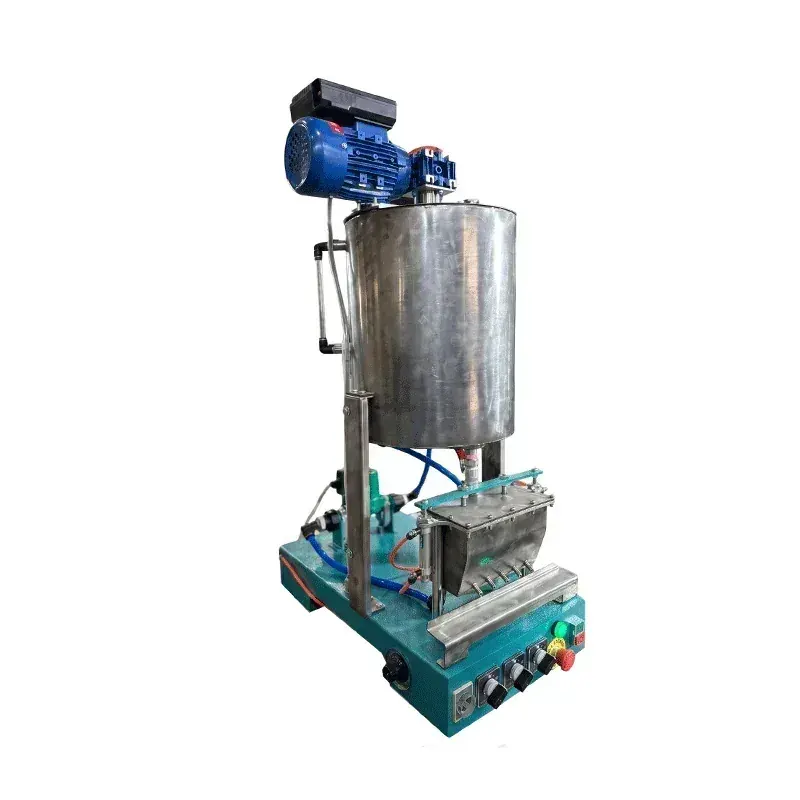
قالبگیری شکلات مرحلهای است که خمیر شکلات روان و تمپرشده را به شکل نهایی محصول تبدیل میکند: تبلت، فیگور، شکلات پرشده (پرالین) یا شلمولد. کیفیت این مرحله مستقیماً روی ظاهر براق، صدای شکستن، جداشدن راحت از قالب و ماندگاری شکلات اثر میگذارد. در این راهنما مراحل قالبگیری، انواع روشها، خنکسازی و عیوب رایج را مرور میکنیم و نشان میدهیم این مرحله در کدام نقطه از خط تولید شکلات قرار میگیرد.
جایگاه قالبگیری در خط تولید شکلات
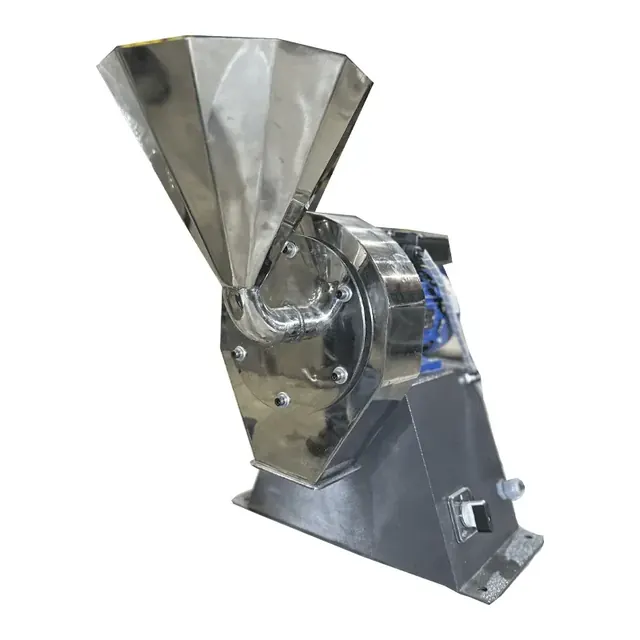
ترتیب کلی مراحل چنین است: ریزکردن ذرات با دستگاه بالمیل شکلات، کنچینگ برای صافی و عطر (کنچینگ)، تمپرینگ شکلات، سپس قالبگیری، خنکسازی، جداسازی از قالب و بستهبندی. اگر شکلات تمپر نشده باشد، حتی بهترین قالب هم محصول براق و پایدار نمیدهد؛ بنابراین قالبگیری را باید ادامهی تمپرینگ دانست، نه مرحلهای مستقل.
انواع روشهای قالبگیری
۱. قالبگیری ساده (Solid moulding)
شکلات تمپرشده داخل حفرههای قالب ریخته میشود تا به شکل تبلت یا فیگور توپر درآید. سادهترین روش است و برای شروع کار یا تولید کمحجم مناسب است.
۲. شلمولدینگ (Shell moulding)
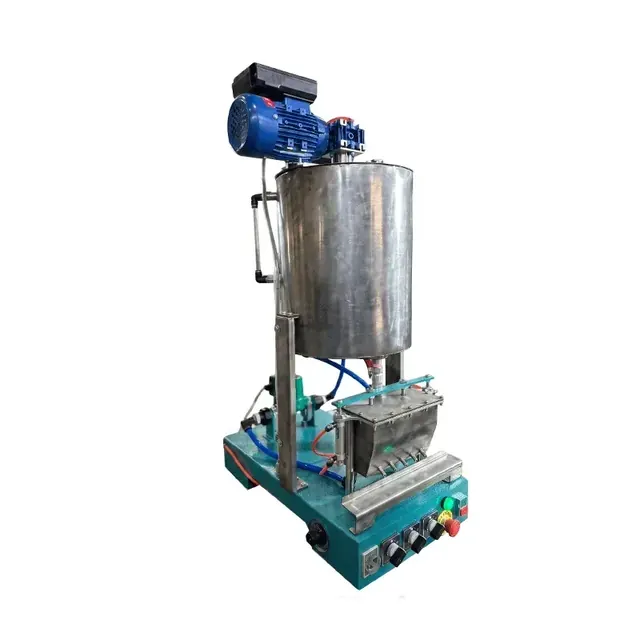
ابتدا لایهی نازکی از شکلات روی دیوارهی قالب مینشیند، مازاد آن خارج میشود و پس از سفتشدن پوسته، داخل آن با مغزی پر میشود. در این روش دستگاه پرکن شکلات نقش اصلی دارد؛ دقت دوز و نوع نازل تعیین میکند مغزی تمیز و بدون نشت وارد حفره شود. برای آشنایی با انتخاب نازل به مقالهی اختصاصی آن مراجعه کنید. نمونهی صنعتی آن را در صفحهی دستگاه پرکن شکلات ۵ نازله ببینید.
۳. قالبگیری با ارتعاش
پس از پرکردن قالب، ارتعاش ملایم حبابهای هوا را به سطح میآورد و سطح شکلات را یکنواخت میکند. حبابهای هوا یکی از شایعترین دلایل ظاهر معیوب در شکلات قالبی هستند.
انواع قالب
قالبهای پلیکربنات رایجترین گزینه برای محصول براقاند، چون سطح صاف آنها روی ظاهر شکلات منتقل میشود. قالبهای ترموفرم پلاستیکی ارزانتر و یکبارمصرفترند و قالبهای سیلیکونی بیشتر برای کار دستی و نمونهسازی استفاده میشوند. صرفنظر از جنس، قالب باید کاملاً تمیز، خشک و همدما با محیط باشد.
دمای قالب و خنکسازی
قالب سرد باعث انقباض ناگهانی و کدری سطح میشود و قالب بسیار گرم تمپر را بههم میزند. بهطور کلی دمای قالب باید نزدیک دمای کار شکلات و بدون اختلاف شدید باشد. پس از پرکردن، شکلات در تونل یا اتاقک خنککننده بهتدریج سرد میشود. خنکسازی بیشازحد سریع میتواند باعث رطوبتگرفتن سطح و کدرشدن شود؛ مقادیر دقیق دما و زمان را باید بر اساس فرمولاسیون و تجهیز خود و با آزمایش کارگاهی تعیین کرد.
عیوب رایج قالبگیری و علتها
| عیب | علت محتمل | راهحل |
|---|---|---|
| کدری و لکههای سفید (بلوم چربی) | تمپر ناقص یا نوسان دما | بازبینی تمپرینگ شکلات و دمای قالب |
| حباب هوا روی سطح | نبود ارتعاش، ویسکوزیته بالا | ارتعاش پس از پرکردن، بازبینی روانی |
| چسبیدن به قالب | قالب خراشیده یا خنکسازی ناکافی | نظافت و تعویض قالب، خنکسازی کامل |
| نشت مغزی در شلمولد | پوسته نازک یا دوز نامناسب | تنظیم ضخامت پوسته و دقت پرکن |
| سطح مات و نمناک | تغییر ناگهانی دما یا رطوبت | خنکسازی تدریجی و کنترل رطوبت محیط |
چه زمانی باید به خط خودکار فکر کرد؟
در تولید دستی، تکرارپذیری دوز و دما دشوار است. وقتی حجم سفارش بالا میرود، خودکارسازی پرکن، ارتعاش و خنکسازی هزینهی ضایعات را کم میکند. مرحلهی بعد از قالبگیری معمولاً دراژه یا بستهبندی است. برای مشاوره در انتخاب تجهیزات، صفحهی ماشینآلات تولید شکلات را ببینید.
پرسشهای متداول
آیا بدون تمپرینگ میتوان شکلات قالبی تولید کرد؟
میتوان، اما شکلات براق و پایدار نخواهد بود و احتمال کدری و نرمی در دمای محیط بالا میرود.
چرا شکلات از قالب جدا نمیشود؟
معمولاً بهعلت خنکسازی ناکافی، خراش روی قالب یا تمپر نامناسب است.
بهترین جنس قالب چیست؟
برای ظاهر براق قالب پلیکربنات رایجترین انتخاب است؛ انتخاب نهایی به حجم تولید و بودجه بستگی دارد.
توجه: مطالب این مقاله جنبهی آموزشی عمومی دارد و برای تنظیم دقیق دما و زمان در خط شما باید آزمایش عملی و نظر کارشناس فرایند لحاظ شود.